技术文章
C188 链条更换:实用检查清单

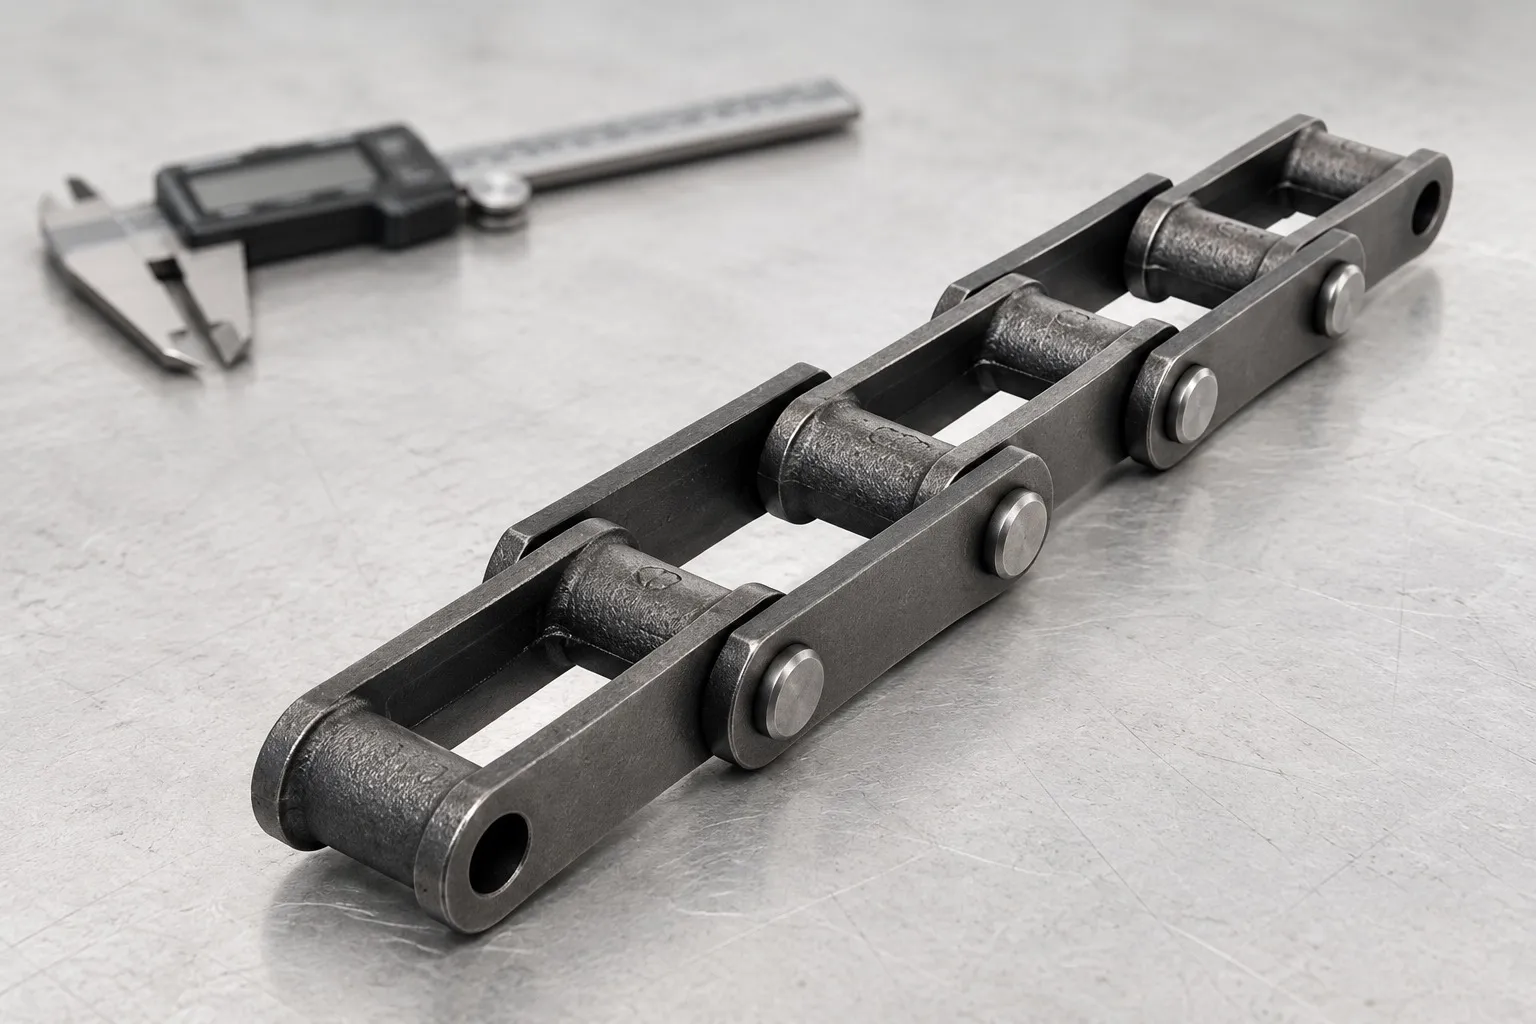
更换 C188 输送链前,记录原链条、链轮和附件的状态,有助于区分型号不匹配与磨损、安装或工况问题。
识别链条并保留有效样品
记录型号标记、使用设备和样品在整条链中的位置,拍摄侧板、铸造内链节、销轴及连接形式。尽量同时提供原图纸或未使用的备件。磨损旧件可以用于分析,但不能单独作为新件的生产尺寸依据。
按一致的方法测量节距
C188 系列的公称节距为 66.27 mm。建议跨多个连续节距测量并记录测量条件。测量十个节距应取十一处销轴中心位置,不能把销轴数量当作节距数量。报废限值应依据设备或链条制造商的要求,不能把某个任意伸长百分比套用于所有设备。
检查连接与配套件
检查转动卡滞、连接件松动、销轴位移、侧板孔损伤及可见裂纹,记录损伤是否集中在固定位置。同时核对链轮齿形、齿数、导轨和附件路径,检查销头及开口销的运行间隙。新链条不能自动修复链轮磨损或安装偏差。
整理更换询价资料
提供型号、图纸版本、链条长度与链节数量、连接形式、附件间距、物料、速度、温度和污染情况。并列运行的多条链还应说明配对要求。涉及疑似损伤的链节,按设备维护规程评估后再决定是否继续使用。
产品与技术支持
请提供完整型号、图纸、数量、配套零件和使用工况。具体规格、检验项目与交付条件以双方确认为准。


